راهنمای کامل جوشکاری فرفورژه و قطعات چدنی؛ از انتخاب دستگاه تا الکترود مناسب
جوشکاری یکی از مهمترین مراحل ساخت دربهای فرفورژه، نردههای راهپله، حفاظ پنجره و سایر سازههای فلزی دکوراتیو است. بسیاری از محصولات فرفورژه از ترکیب قطعات چدنی تزئینی با چهارپهلو، میلگرد، قوطی و سایر پروفیلهای آهنی ساخته میشوند. آشنایی با روش صحیح جوشکاری این قطعات، انتخاب دستگاه مناسب و تنظیم آمپر، به ساخت سازههایی زیبا، بادوام و مستحکم کمک میکند.
آیا جوشکاری قطعات فرفورژه و چدنی دشوار است؟
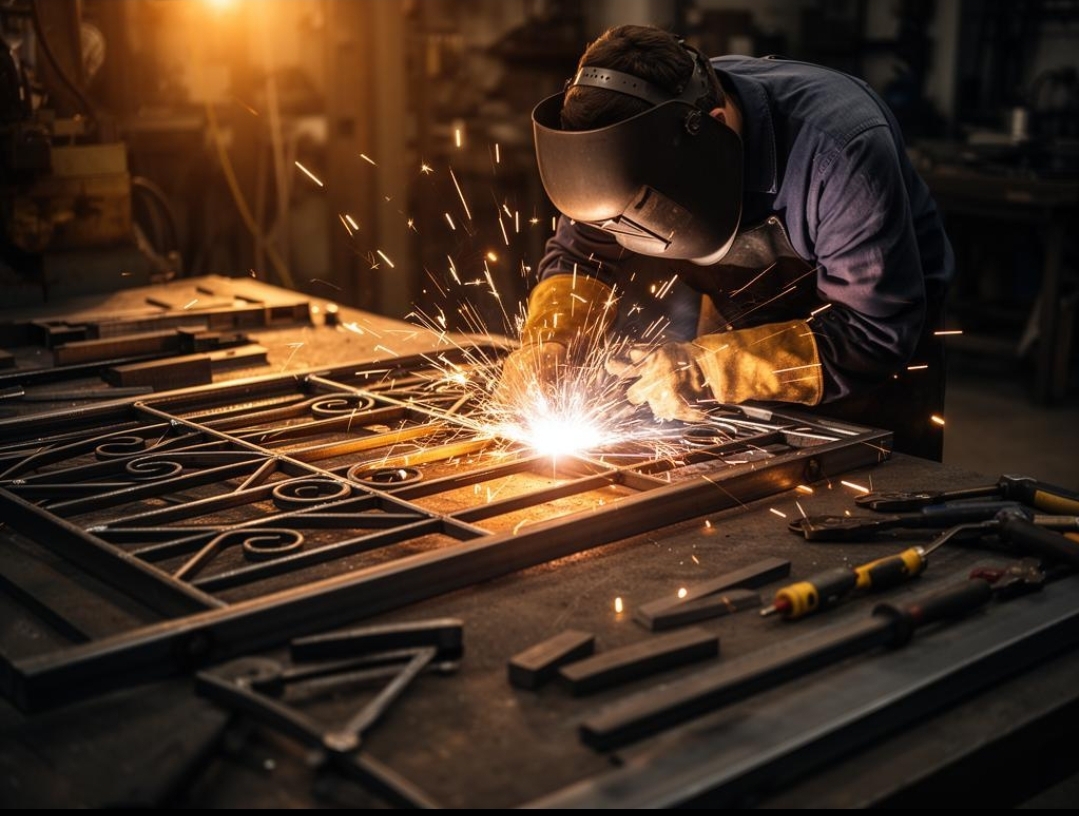
بسیاری از قطعات تزئینی مورد استفاده در صنعت فرفورژه، مانند گلهای راهپله، کادریها، گلبرگها، سرنیزهها، واسطههای نرده و قطعات دکوراتیو، در ترکیب با چهارپهلوهای آهنی و سایر اجزای فلزی استفاده میشوند.
در این نوع سازهها، معمولاً اتصال قطعات تزئینی به اسکلت آهنی انجام میشود؛ بنابراین لازم نیست تمام اجزای سازه از یک جنس باشند. بااینحال، باید به جنس واقعی قطعه و قابلیت جوشپذیری آن توجه کرد.
قطعات فرفورژه ترکیبی: در بسیاری از مدلها، قطعات چدنی تزئینی در کنار چهارپهلو و اجزای آهنی قرار میگیرند. جوشکاری بخشهای آهنی با روشهای معمول انجام میشود و اتصال قطعه چدنی به آهن به روش مناسب برای جنس آن نیاز دارد.
قطعات کاملاً آهنی: معمولاً با دستگاه جوش برق و الکترود مناسب فولاد بهراحتی قابل اتصال هستند.
قطعات کاملاً چدنی: جوشکاری آنها به دلیل تردی چدن، احتمال ترکخوردگی و تفاوت ترکیب آلیاژی، حساستر است و به انتخاب روش و الکترود مناسب نیاز دارد.
نکته مهم این است که ظاهر یک قطعه بهتنهایی جنس آن را مشخص نمیکند. بعضی قطعات تزئینی شبیه چدن، از فولاد یا آلیاژهای دیگر ساخته شدهاند؛ بنابراین بهتر است پیش از جوشکاری، جنس قطعه از مشخصات محصول یا فروشنده بررسی شود.
چه دستگاه جوشی برای ساخت سازههای فرفورژه مناسب است؟
دستگاه جوش اینورتر برق (MMA)
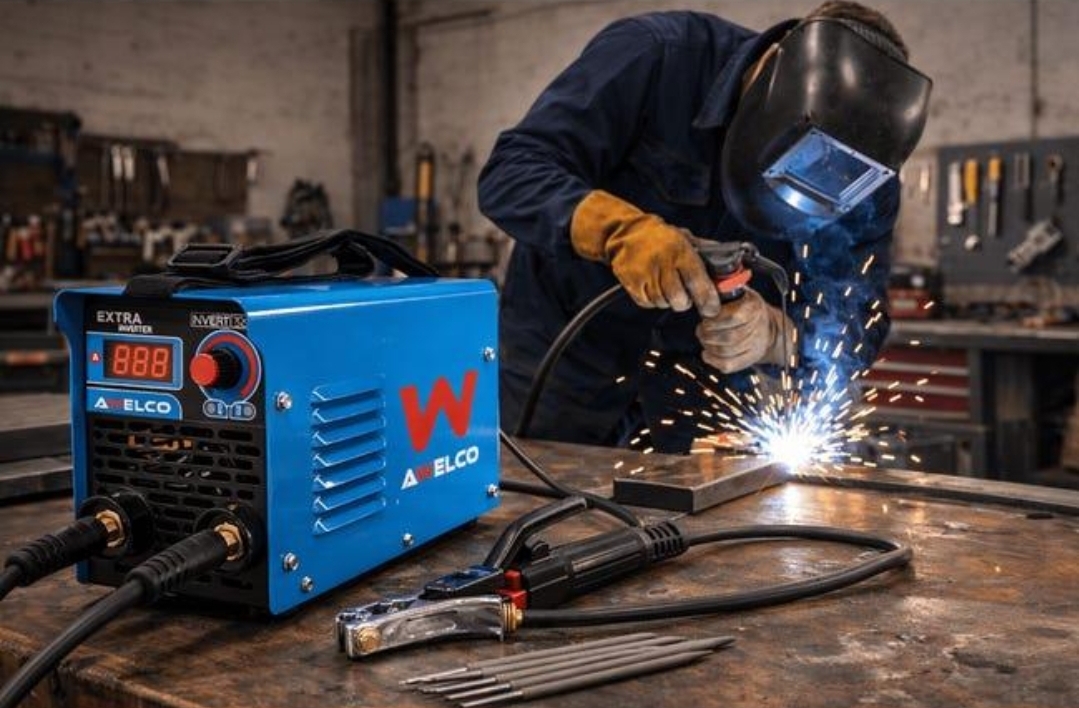
رایجترین گزینه برای کارگاههای فرفورژه و ساخت درب و نرده است. این دستگاه با الکترود روکشدار کار میکند و برای اتصال چهارپهلو، قوطی، میلگرد و بسیاری از قطعات آهنی مناسب است. برای کارهای معمول کارگاهی، اینورتر با جریان خروجی واقعی حدود ۲۰۰ آمپر میتواند انتخاب مناسبی باشد
دستگاه جوش MIG/MAG
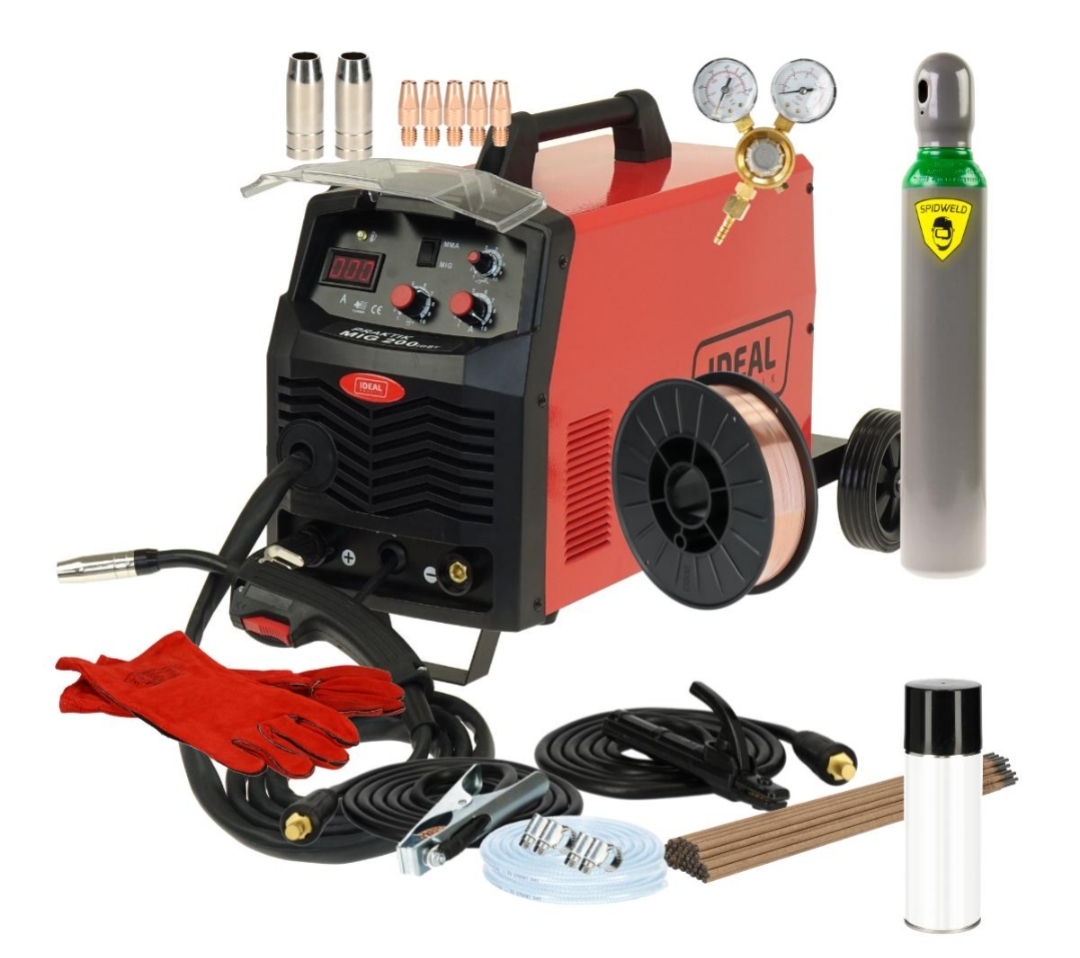
این دستگاه با سیم جوش پیوسته کار میکند و برای تولیدات پرتعداد، اتصال قطعات نازک و افزایش سرعت مونتاژ کاربرد دارد. تنظیم صحیح ولتاژ، سرعت سیم و گاز محافظ در کیفیت جوش مؤثر است.
دستگاه جوش TIG
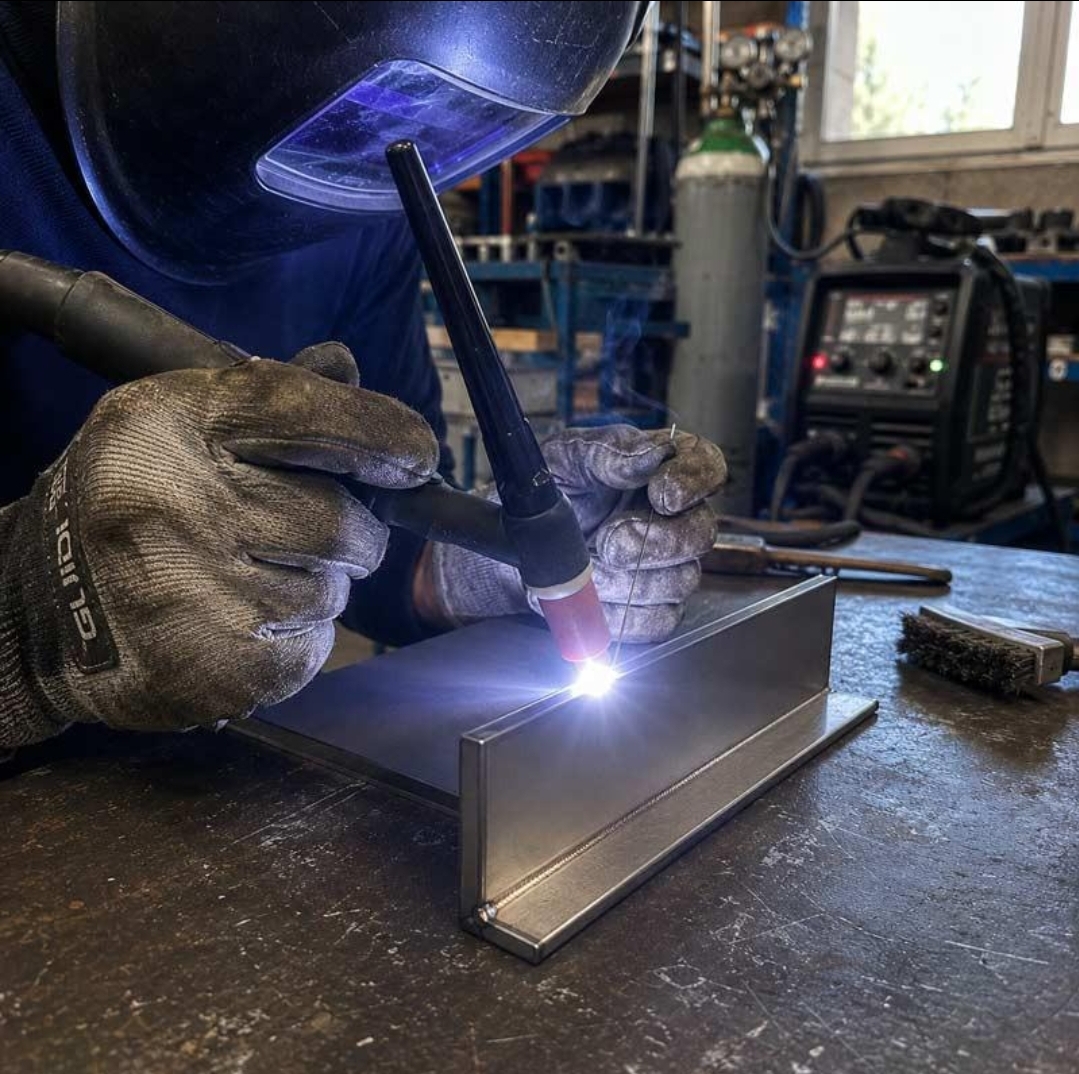
برای جوشکاری دقیق و کنترلشده برخی قطعات ظریف کاربرد دارد. با انتخاب فیلر و روش مناسب میتوان اتصالات تمیزی ایجاد کرد؛ بااینحال، این دستگاه بهتنهایی مشکل جوشپذیری چدن را برطرف نمیکند.
برای بیشتر کارگاههای تولید درب و نرده فرفورژه، اینورتر MMA به دلیل قیمت مناسب، حمل آسان و امکان استفاده از الکترودهای مختلف، انتخاب کاربردیتری است.
تنظیم آمپر دستگاه جوش برای قطعات فرفورژه
آمپر مناسب به قطر الکترود، ضخامت قطعه، وضعیت جوشکاری و مشخصات سازنده الکترود بستگی دارد. جدول زیر مقادیر تقریبی شروع کار برای الکترودهای معمول فولادی با روکش روتیلی یا قلیایی است؛ این اعداد برای جوشکاری آهن و فولاد هستند، نه یک دستور ثابت برای جوشکاری چدن
قطر الکترود | آمپر تقریبی |
| ۲ میلی متر | ۶۰ تا ۴۰ آمپر |
| ۲.۵ میلی متر | ۶۰ تا ۹۰ آمپر |
| ۳.۲ میلی متر | ۹۰ تا ۱۳۰ آمپر |
| ۴ میلی متر | ۱۳۰ تا ۱۸۰ آمپر |
برای مثال، هنگام اتصال چهارپهلوهای نازک و قطعات ظریف فرفورژه، الکترود ۲ یا ۲٫۵ میلیمتری معمولاً کنترل بهتری ایجاد میکند. برای قطعات ضخیمتر میتوان از الکترود ۳٫۲ میلیمتری استفاده کرد، مشروط بر اینکه ضخامت قطعه و مشخصات الکترود اجازه دهد.
توجه: آمپر بیشازحد میتواند باعث سوراخشدن قطعات نازک، پاشش زیاد و آسیب به جزئیات تزئینی شود. آمپر پایین نیز ممکن است موجب چسبیدن الکترود و نفوذ ناکافی جوش شود. تنظیم نهایی را روی قطعه آزمایشی انجام دهید.
آیا قطعات چدنی را میتوان با الکترود معمولی آهن جوشکاری کرد؟
این موضوع به نوع چدن، نوع الکترود، ضخامت قطعه و میزان تنش واردشده به اتصال بستگی دارد.
چدن، بهویژه چدن خاکستری، معمولاً کربن بیشتری از فولاد دارد و در اثر گرمشدن و سردشدن نامناسب ممکن است ترک بخورد. به همین دلیل، جوشکاری چدن با الکترود معمولی فولاد گاهی امکانپذیر است، اما نمیتوان آن را برای همه قطعات چدنی تضمین کرد.
برای قطعات تزئینی کمتنش که قرار است روی اسکلت آهنی نصب شوند، ممکن است روش جوشکاری ساده با الکترود فولادی نتیجه قابلقبولی بدهد؛ بااینحال، برای قطعات ضخیم، شکننده یا دارای نقشهای ظریف، ابتدا روی نمونه مشابه آزمایش کنید.
سه نکته مهم:
قطعات کوچک تزئینی:حرارت ورودی را کنترل کنید و از جوشکاری طولانی و پیوسته روی یک نقطه بپرهیزید.
قطعات چدنی ضخیم یا حساس: انتخاب الکترود نیکلپایه مخصوص چدن و روش کنترلشده جوشکاری معمولاً مطمئنتر است.
اتصالات باربر و ایمنی:برای نردههای محافظ، سازههای تحملکننده بار و اتصالاتی که شکست آنها خطرآفرین است، به جوش معمولی و ظاهر مناسب آن اکتفا نکنید؛ روش اتصال باید متناسب با جنس قطعه و بار وارده تأیید شود.
بررسی انواع الکترود برای جوشکاری فرفورژه و چدن
الکترود آهن معمولی مانند E6013
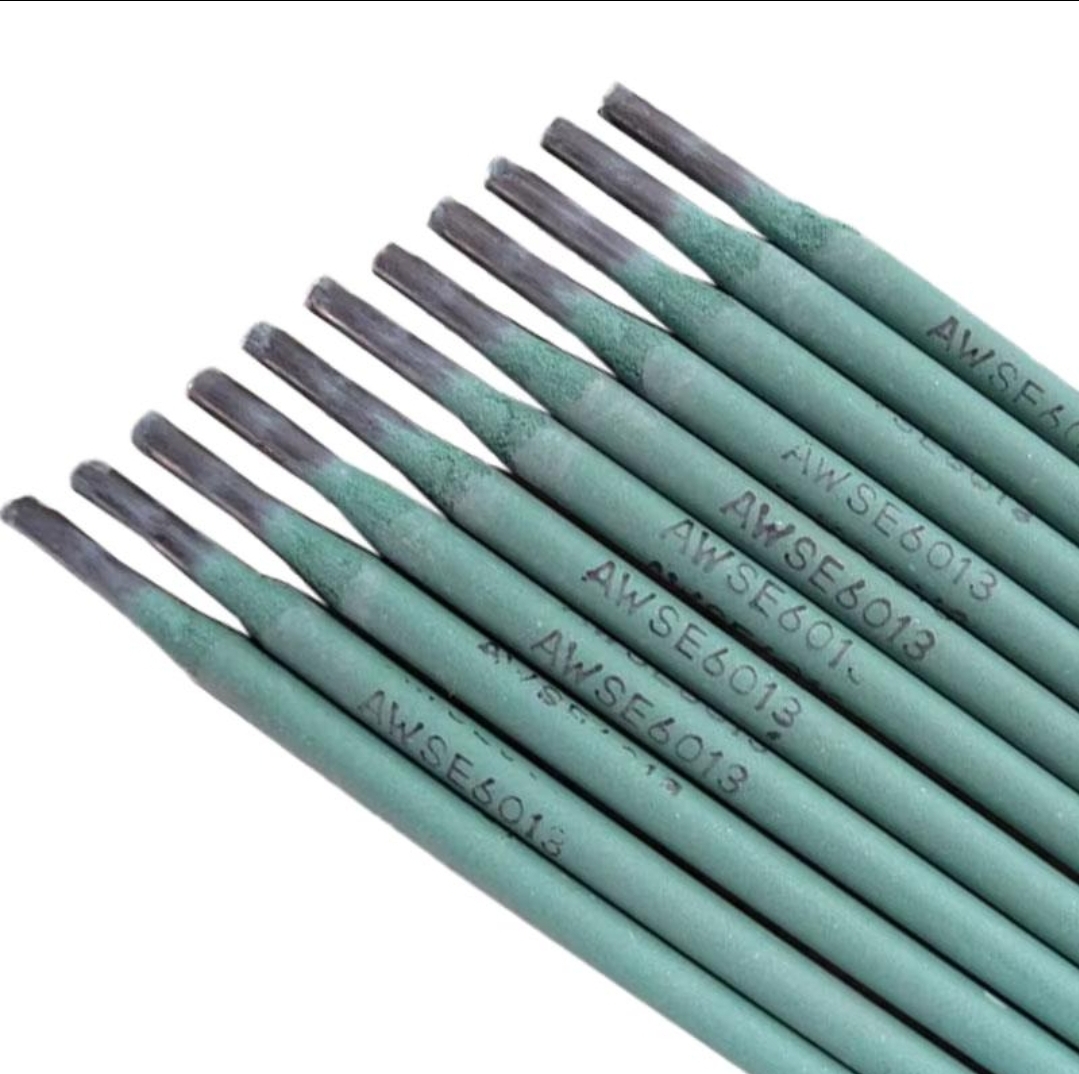
برای جوشکاری بسیاری از اجزای فولادی و آهنی سازههای فرفورژه مناسب است. استفاده از آن روی چدن ممکن است در بعضی شرایط نتیجه بدهد، اما خطر ترک و شکنندگی اتصال بیشتر از روش تخصصی جوشکاری چدن است.
الکترود مخصوص چدن
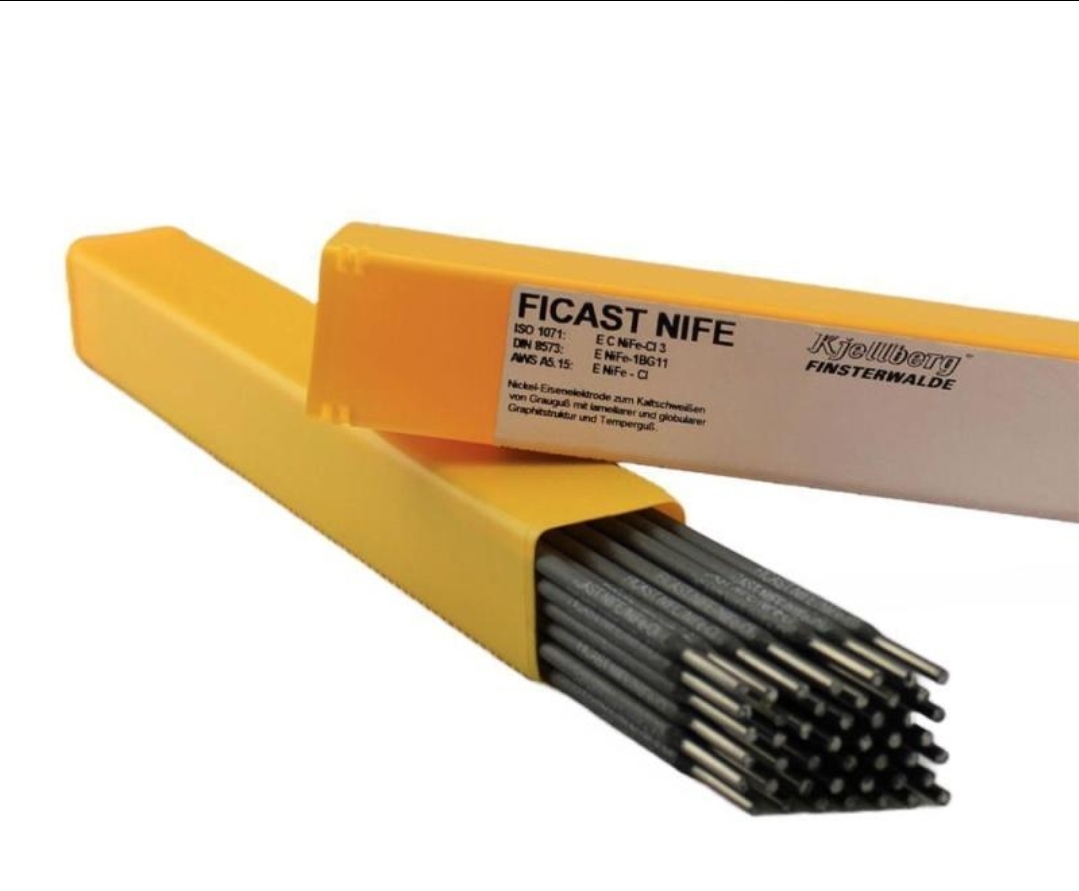
الکترودهای نیکلپایه یا نیکلآهن، مانند خانواده ENi-CI و ENiFe-CI، برای تعمیر و اتصال بسیاری از انواع چدن طراحی شدهاند. انتخاب دقیق آنها به نوع چدن و شرایط اتصال بستگی دارد و معمولاً برای کاهش خطر ترک گزینه تخصصیتری هستند.
الکترود استیل
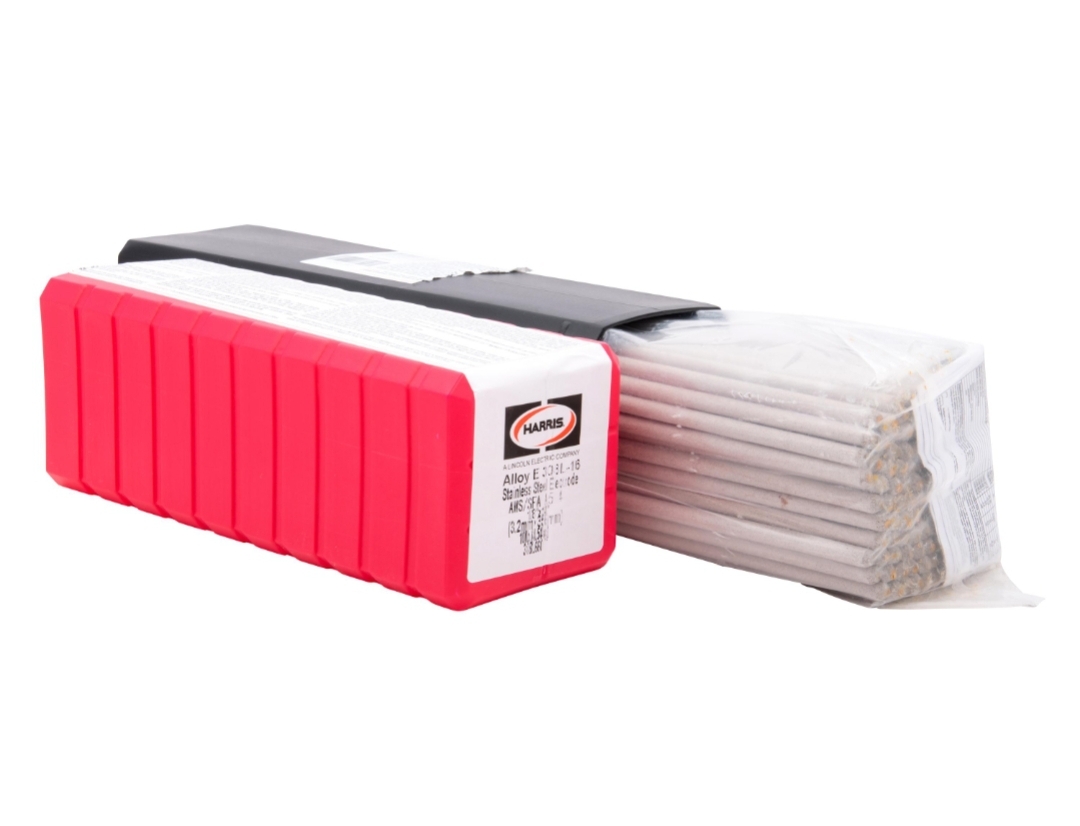
برخی الکترودهای فولاد زنگنزن، مانند E308L، برای اتصال فولادهای زنگنزن مشخص طراحی شدهاند. استفاده از آنها برای چدن، جایگزین عمومی و تضمینشده الکترود مخصوص چدن نیست؛ انتخاب باید بر اساس جنس قطعه و دستورالعمل سازنده انجام شود.
الکترود E7018
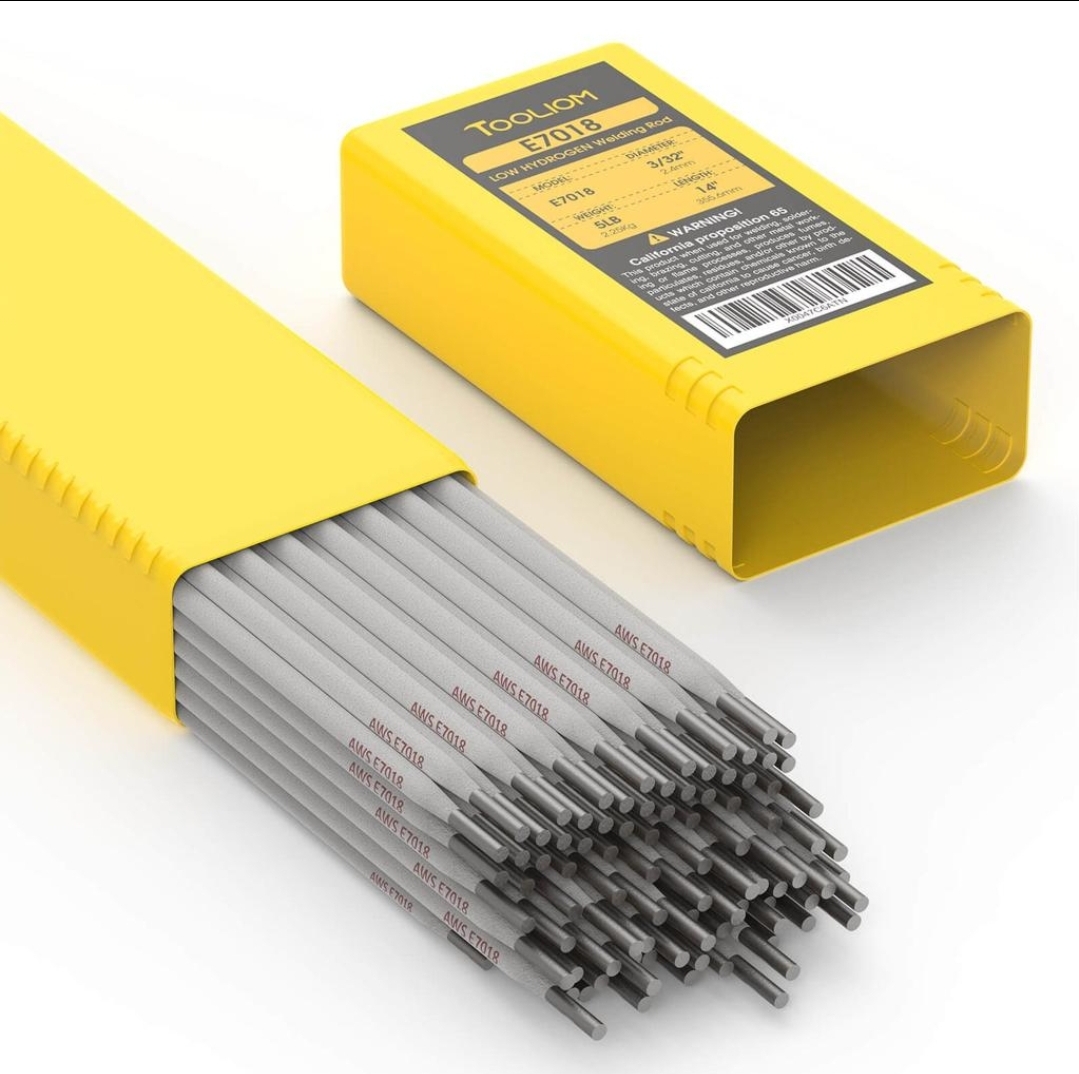
الکترودی کمهیدروژن برای جوشکاری انواع مشخصی از فولادهای کربنی و سازهای است. این الکترود برای برخی اتصالات فولادی مستحکم کاربرد دارد، اما مخصوص چدن نیست و بهتنهایی مانع ترکخوردگی چدن نمیشود.
در نتیجه، بهتر است الکترود E6013، E7018، استیل و الکترود مخصوص چدن را معادل یکدیگر در نظر نگیریم. هرکدام کاربرد متفاوتی دارند و انتخاب آنها باید بر اساس جنس واقعی قطعه و شرایط اتصال انجام شود.
روش صحیح جوشکاری قطعات چدنی به چهارپهلو آهنی
برای اتصال قطعات تزئینی چدنی به چهارپهلو یا اسکلت آهنی، مراحل زیر به ایجاد اتصال مناسب کمک میکنند:
تمیزکردن محل اتصال: رنگ، روغن، زنگزدگی و آلودگی را از محل جوش پاک کنید. اگر قطعه پوشش تزئینی دارد، اطراف محل جوش را بهاندازه لازم آماده کنید.
تثبیت قطعات: قطعه چدنی را با گیره یا خالجوشهای کنترلشده در جای خود ثابت کنید تا هنگام جوشکاری جابهجا نشود.
انتخاب روش مناسب: برای اتصال آهن به آهن از الکترود فولادی مناسب استفاده کنید. برای اتصال مستقیم چدن به آهن، الکترود سازگار با این اتصال و دستورالعمل مربوط به آن را انتخاب کنید.
کنترل حرارت: از گرمکردن موضعی و شدید یا سردکردن ناگهانی قطعه چدنی خودداری کنید. پیشگرمکردن در صورت نیاز باید بر اساس نوع چدن و روش جوشکاری تعیین شود.
جوشکاری مرحلهای: در قطعات ظریف، بهجای ایجاد یک جوش طولانی و پرحرارت، از جوشهای کوتاه و کنترلشده استفاده کنید؛ البته طول و اندازه جوش باید برای تحمل بار کافی باشد.
بازرسی نهایی: پس از سردشدن، اتصال را از نظر ترک، حفره، عدم ذوب مناسب و جداشدگی بررسی کنید. ظاهر سالم بهتنهایی تضمینکننده استحکام داخلی نیست.
آیا قطعات کاملاً چدنی را میتوان با الکترود معمولی جوش داد؟
در بعضی موارد بله، اما این روش برای تمام انواع چدن و همه کاربردها قابل توصیه نیست. اگر قطعه صرفاً تزئینی باشد و تنش زیادی تحمل نکند، ممکن است جوشکاری آزمایشی با الکترود فولادی نتیجه قابل قبولی ایجاد کند. بااینحال، اگر قطعه ترک بخورد یا اتصال تحت بار قرار بگیرد، استفاده از روش تخصصی جوشکاری چدن اهمیت بیشتری پیدا میکند.
در جوشکاری چدن، یکی از روشهای تخصصی، استفاده از الکترود نیکلپایه همراه با کنترل حرارت و سردشدن است. در برخی تعمیرات، پیشگرمکردن مناسب و در برخی دیگر، روش جوشکاری سرد با جوشهای کوتاه و چکشکاری کنترلشده به کار میرود. انتخاب روش به نوع قطعه وابسته است؛ بنابراین نمیتوان یک روش واحد را برای همه قطعات پیشنهاد کرد.
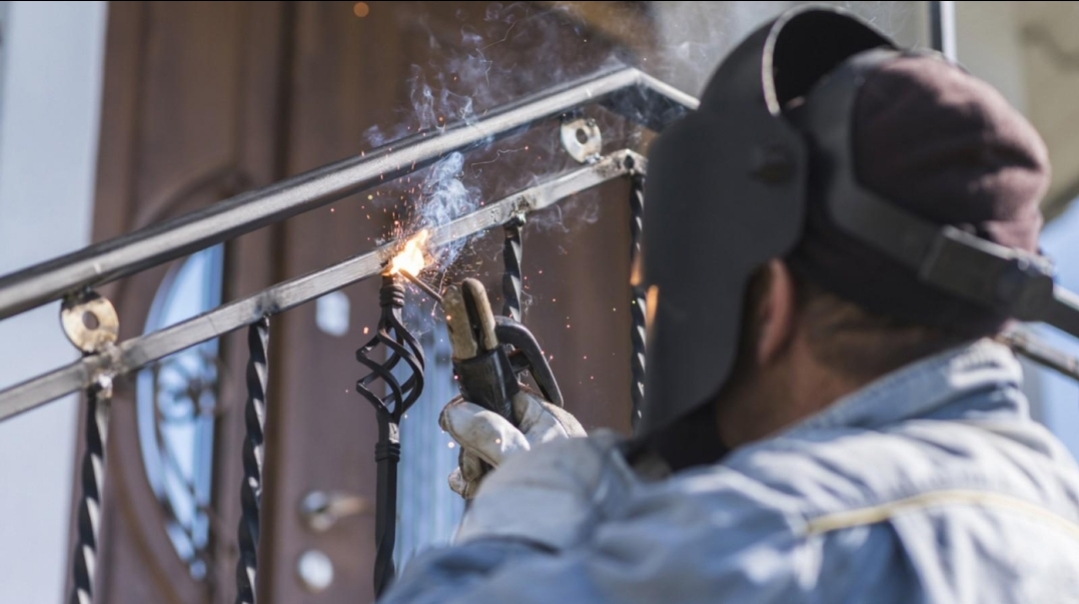
نکات مهم برای جلوگیری از ترکخوردگی و آسیب به قطعات تزئینی
قطعات چدنی را با ضربه شدید در جای خود تنظیم نکنید؛ چدن در برابر ضربه و تنش کششی میتواند شکننده باشد.
از جوشکاری ممتد و ایجاد حرارت زیاد روی قطعات کوچک و ظریف خودداری کنید.
در صورت نیاز به پیشگرمکردن یا سردکردن کنترلشده، از روش متناسب با آلیاژ استفاده کنید.
الکترودهای رطوبتپذیر را مطابق دستورالعمل سازنده نگهداری کنید؛ این موضوع بهویژه برای الکترودهای کمهیدروژن اهمیت دارد.
برای سازههایی مانند نرده راهپله و حفاظ، اتصال تزئینی را با اتصال باربر اشتباه نگیرید. اگر قطعه چدنی بخشی از مسیر تحمل بار است، طراحی و تأیید فنی اتصال ضروری است.
هنگام جوشکاری از ماسک مناسب، دستکش، لباس محافظ و تهویه کافی استفاده کنید و مواد قابل اشتعال را از محل کار دور نگه دارید.
جوشکاری فرفورژه با انتخاب دستگاه و الکترود مناسب، برای بسیاری از کارگاههای تولید درب، حفاظ و نرده قابل انجام است. اینورتر برق یکی از گزینههای رایج برای اتصال اجزای آهنی است و تنظیم آمپر بر اساس قطر الکترود و ضخامت قطعه اهمیت زیادی دارد.
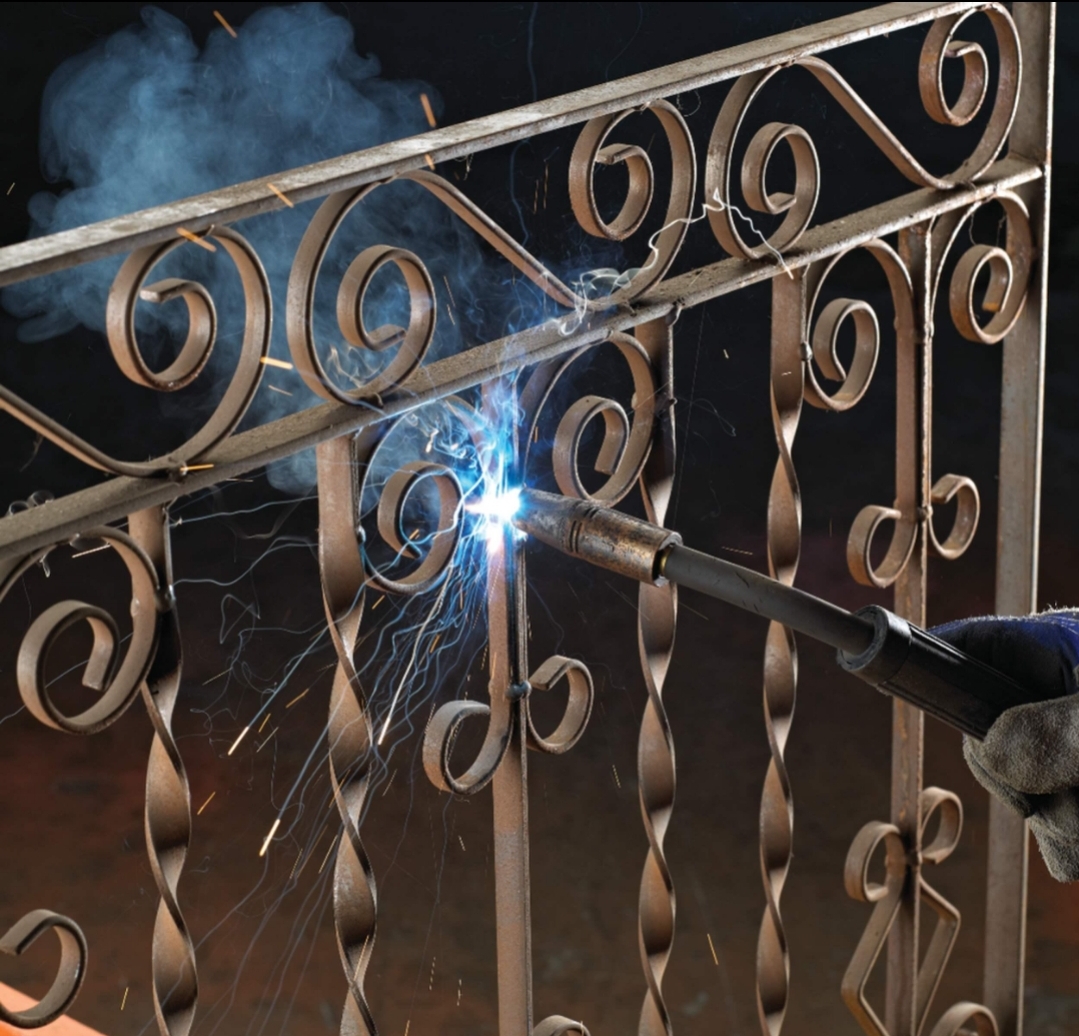
در مورد قطعات چدنی، اصل مهم این است که جوشکاری آنها همیشه مانند آهن معمولی نیست. استفاده از الکترود معمولی فولادی در بعضی اتصالات تزئینی امکانپذیر است، اما الکترودهای مخصوص چدن برای بسیاری از تعمیرات چدن گزینه تخصصیتری هستند. الکترود استیل و E7018 نیز کاربردهای مشخص خود را دارند و نباید بدون بررسی جنس قطعه، جایگزین الکترود مخصوص چدن شوند.
با شناخت جنس قطعات، انتخاب روش صحیح اتصال و کنترل حرارت، میتوان سازههای فرفورژهای زیبا و بادوام ساخت و احتمال ترکخوردگی و خرابی اتصال را کاهش داد.