فرفورژه چدنی چگونه ساخته میشود؟ راهنمای جامع از طراحی و قالبسازی تا ریختهگری و پرداخت نهایی
فرفورژه چدنی یکی از پرکاربردترین محصولات تزئینی در صنعت دربسازی، نردهسازی و تولید سازههای فلزی دکوراتیو است. قطعاتی مانند گلهای راهپله، کادریها، گلبرگها، سرنیزهها، حاشیههای تزئینی، قطعات ستون و انواع نقشونگارهای کلاسیک، با استفاده از روشهای مختلف شکلدهی و ریختهگری تولید میشوند.
برخلاف تصور رایج، همه قطعاتی که در بازار با نام فرفورژه عرضه میشوند، الزاماً از آهن فرفورژهشده ساخته نشدهاند. بسیاری از قطعات تزئینی از چدن ریختهگریشده تولید میشوند و سپس در کنار چهارپهلو، میلگرد، قوطی و پروفیلهای آهنی قرار میگیرند تا محصول نهایی، مانند نرده راهپله، حفاظ پنجره یا درب فرفورژه، ساخته شود.
در این مقاله، مراحل تولید فرفورژه چدنی را از ایده اولیه و مدلسازی تا ساخت قالب، آمادهسازی مواد، ذوب فلز، ریختهگری، تمیزکاری، سندبلاست، پرداخت و مونتاژ نهایی بررسی میکنیم.
طراحی و مدلسازی قطعه فرفورژه
نخستین مرحله، طراحی قطعهای است که قرار است تولید شود. در این مرحله، شکل ظاهری، ابعاد، ضخامت، وزن تقریبی، محل اتصال و کاربرد قطعه مشخص میشود.
برای مثال، در طراحی یک گل راهپله باید تعیین شود که گل بهصورت مستقل ساخته میشود یا همراه با ساقه و برگ، یک قطعه یکپارچه را تشکیل میدهد. همچنین باید مشخص شود که قطعه به چهارپهلو آهنی جوش داده میشود، داخل قوطی قرار میگیرد یا با پیچ و اتصالات مکانیکی نصب خواهد شد.
روشهای مدلسازی
مدلسازی دستی: طراحی نقش روی کاغذ، ساخت نمونه با خمیر مدلسازی، موم، چوب یا مواد قابل شکلدهی.
مدلسازی سهبعدی: طراحی قطعه با نرمافزارهای CAD برای تعیین ابعاد، ضخامت، جزئیات نقش و بررسی شکل نهایی.
مدلسازی با نمونه موجود: برداشت ابعاد از قطعه آماده و بازسازی آن برای تولید مجدد.
مدلسازی ترکیبی: ساخت بخش اصلی با نرمافزار و تکمیل جزئیات گلوبرگ یا نقشهای کلاسیک بهصورت دستی.
نکات مهم در طراحی
قطعه ریختهگری باید بهگونهای طراحی شود که فلز مذاب بتواند تمام بخشهای قالب را پر کند. ضخامتهای بسیار کم، گوشههای تیز، تغییر ناگهانی ضخامت و حفرههای باریک ممکن است موجب ناقص پرشدن قالب یا ایجاد عیب شوند.
در طراحی مدل، باید جمعشدگی فلز هنگام انجماد، شیوه خروج مدل از قالب، سطح جدایش قالب و امکان تمیزکاری و پرداخت قطعه نیز در نظر گرفته شود. به همین دلیل، مدل نهایی ریختهگری همیشه دقیقاً هماندازه قطعه موردنیاز نیست.
ساخت مدل اصلی و آمادهسازی برای قالبگیری
پس از نهاییشدن طرح، باید یک نمونه فیزیکی از قطعه ساخته شود که به آن مدل ریختهگری (Pattern) میگویند. این مدل، شکل قطعه را به قالب منتقل میکند و یکی از مهمترین عوامل در کیفیت محصول نهایی است.
مدلسازی با توجه به تعداد تولید، پیچیدگی طرح و دقت موردنیاز، به روشهای مختلفی انجام میشود:
مدل چوبی: مناسب تولید محدود و نمونهسازی؛ به مهارت مدلساز و پوشش مناسب سطح نیاز دارد.
مدل فلزی: برای تولید مکرر و تیراژ بالاتر، در صورت طراحی و ساخت صحیح، دوام خوبی دارد.
مدل رزینی یا پلیمری: برای نقشهای پیچیده و قطعات تزئینی با جزئیات ظریف کاربرد دارد.
مدل چاپ سهبعدی: امکان تولید طرحهای پیچیده و سفارشی را فراهم میکند و برای ساخت نمونه اولیه بسیار مفید است.
در این مرحله، باید شیب خروج مدل، محل جدایش قالب، زوایای داخلی و خارجی و میزان اضافهابعاد موردنیاز برای جبران جمعشدگی بررسی شود. در مدلهایی که قرار است بارها در ماسه قالبگیری شوند، مقاومت در برابر سایش و حفظ ابعاد اهمیت زیادی دارد.
برای قطعات گلدار، کادریها و نقشهای برجسته، بهتر است جزئیات بهاندازهای طراحی شوند که پس از ریختهگری و تمیزکاری همچنان قابل مشاهده باشند؛ زیرا پرداخت شدید میتواند لبه گلبرگها و ظرافت نقش را از بین ببرد.
قالبسازی قطعات فرفورژه چدنی
قالبسازی مرحلهای است که شکل مدل به فضای خالی موردنیاز برای ریختهگری تبدیل میشود. روش قالبسازی به جنس فلز، تعداد قطعات، ابعاد، پیچیدگی طرح و امکانات کارگاه بستگی دارد.
قالبگیری ماسهای
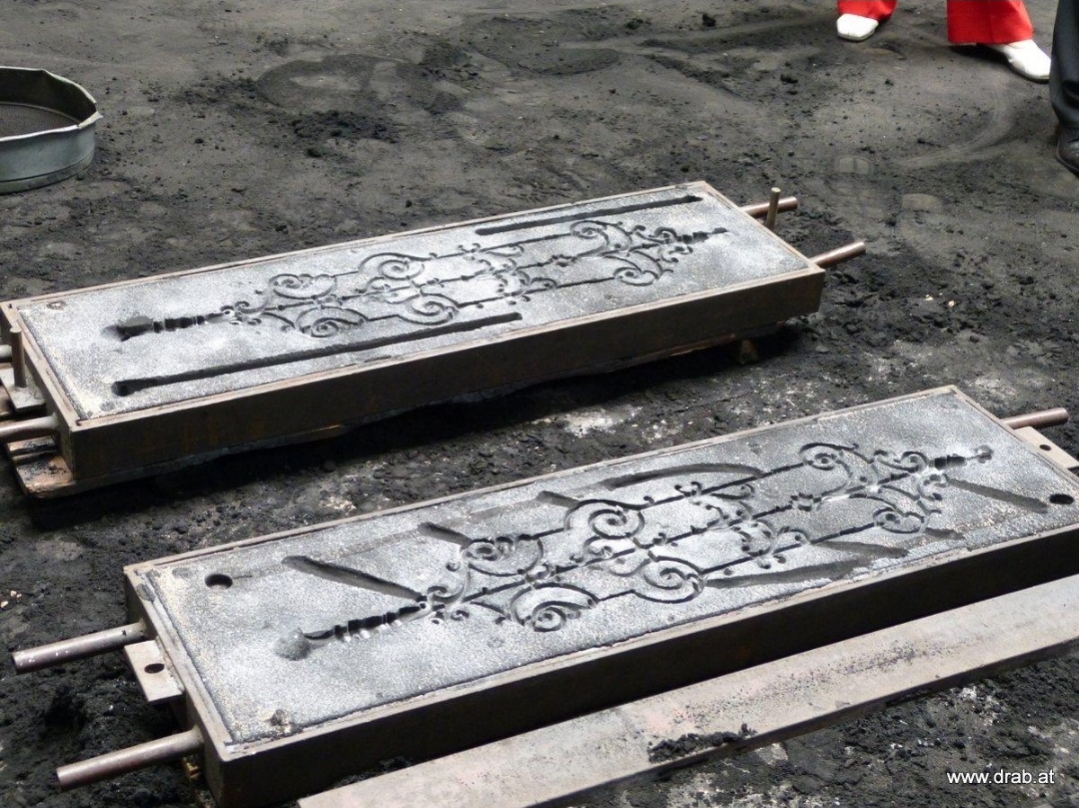
قالبگیری ماسهای یکی از روشهای متداول برای تولید قطعات چدنی تزئینی است. در این روش، مدل داخل جعبه قالب قرار میگیرد و ماسه قالبگیری اطراف آن فشرده میشود. سپس مدل خارج میشود تا فضای منفی قطعه در ماسه باقی بماند.
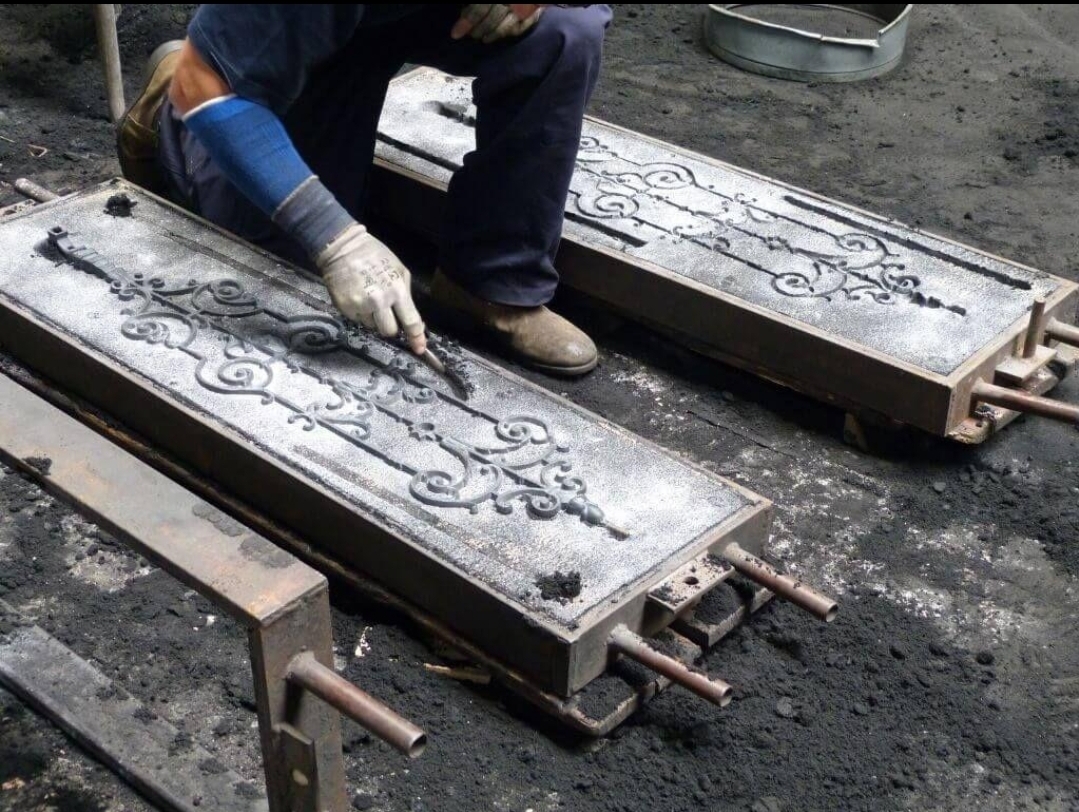
مراحل اصلی عبارتاند از:
- آمادهسازی مدل و جعبه قالب.
- قراردادن مدل و پرکردن تدریجی جعبه با ماسه مناسب.
- فشردهسازی یکنواخت ماسه بدون تخریب جزئیات مدل.
- ایجاد مسیرهای لازم برای ورود فلز مذاب و خروج هوا و گازها.
- جداسازی مدل و اصلاح موضعی فضای قالب.
- مونتاژ نیمههای قالب و آمادهسازی برای ریختن فلز.
در قطعات ظریف، استحکام ماسه و حفظ جزئیات اهمیت زیادی دارد. ماسه بیشازحد سست میتواند هنگام خروج مدل یا ورود فلز تخریب شود؛ در مقابل، فشردگی نامناسب یا نفوذپذیری ناکافی ممکن است باعث ایجاد عیوب سطحی و حبس گاز شود.
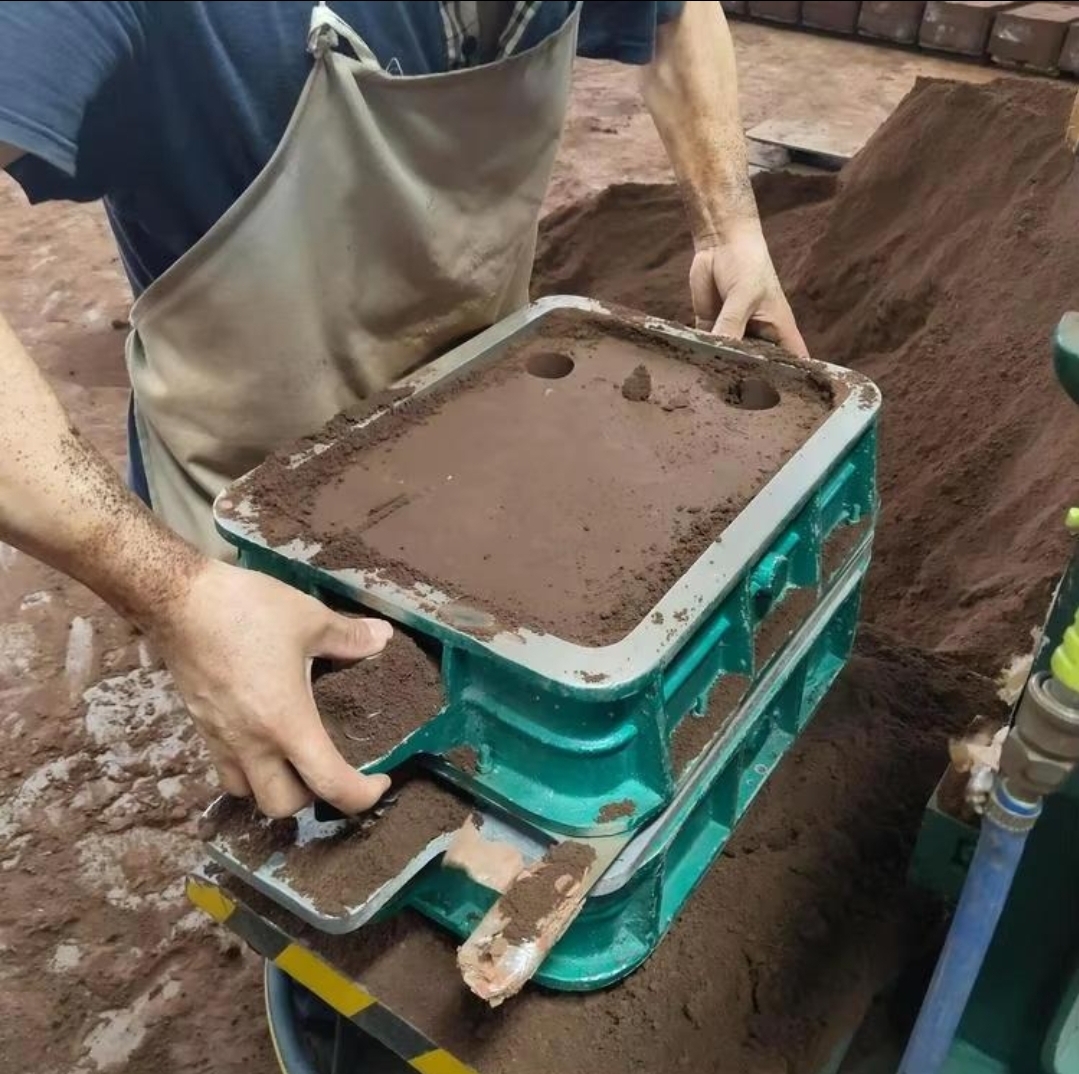
در قطعات ظریف، استحکام ماسه و حفظ جزئیات اهمیت زیادی دارد. ماسه بیشازحد سست میتواند هنگام خروج مدل یا ورود فلز تخریب شود؛ در مقابل، فشردگی نامناسب یا نفوذپذیری ناکافی ممکن است باعث ایجاد عیوب سطحی و حبس گاز شود.
قالبهای رزینی و روشهای دقیقتر
در بعضی خطوط تولید، از ماسههای رزینی یا سامانههای قالبگیری دقیقتر استفاده میشود. این روشها میتوانند برای قطعاتی که جزئیات ظریف یا سطح یکنواختتری نیاز دارند، مناسب باشند؛ البته هزینه مواد، تجهیزات، تهویه و کنترل فرایند نیز افزایش مییابد.
قالب فلزی دائمی
قالب فلزی دائمی در برخی فرایندهای ریختهگری استفاده میشود، اما برای تولید همه قطعات چدنی فرفورژه مناسب نیست. دمای ریختن چدن، انجماد و تنشهای حرارتی باید با طراحی قالب سازگار باشند. برای بسیاری از قطعات پیچیده و تزئینی چدنی، قالبگیری ماسهای همچنان گزینه رایجی است.
سیستم راهگاهی، تغذیه و خروج گاز
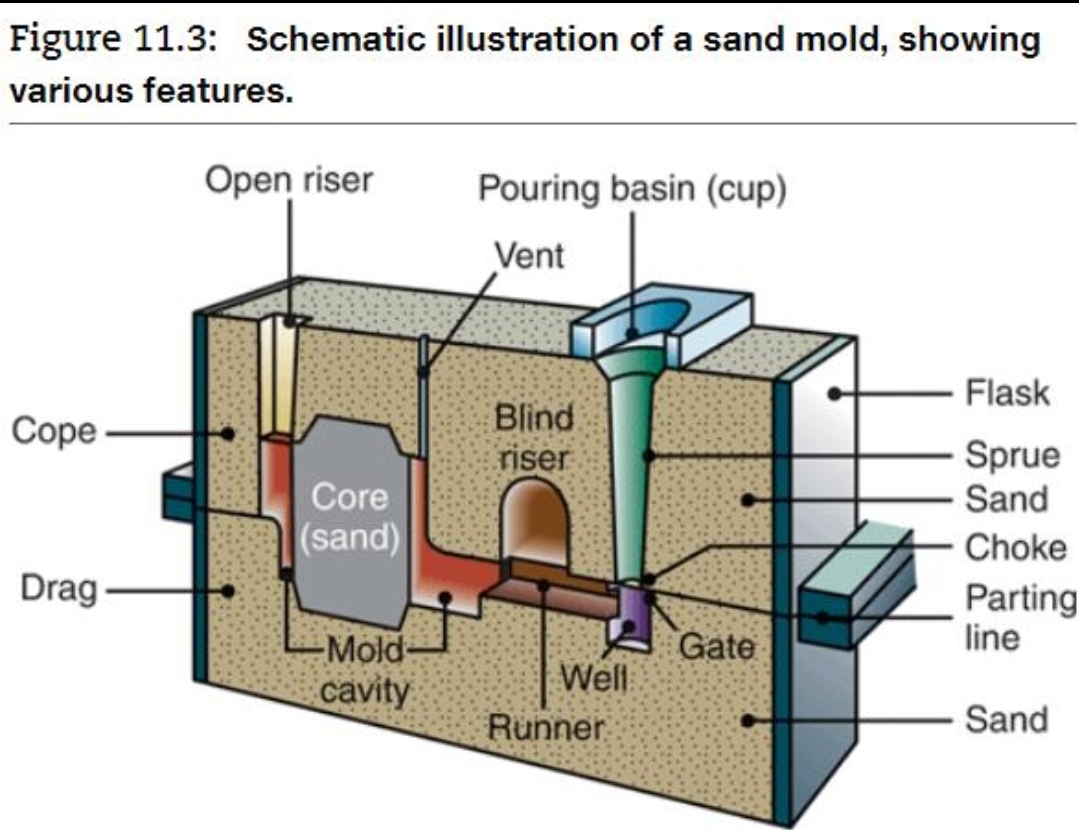
قالب فقط فضای شکل قطعه نیست؛ باید مسیر مناسبی برای ورود فلز مذاب، پرشدن حفره و جبران انقباض هنگام انجماد نیز داشته باشد.
اجزای اصلی این سیستم عبارتاند از:
- راهگاه عمودی (Sprue): مسیر اولیه ورود فلز مذاب به قالب.
- راهگاه افقی (Runner): انتقال فلز به قسمتهای مختلف قالب.
- ورودی قطعه (Gate): محل ورود فلز به حفره اصلی.
- تغذیهگذار (Riser): مخزن فلز مذاب برای جبران جمعشدگی در مرحله انجماد، در صورت نیاز به طراحی.
- هواکشها (Vents): مسیرهای خروج هوا و گازها از قالب.
ابعاد و محل این اجزا باید بر اساس شکل قطعه، ضخامت مقاطع، نوع چدن و شرایط ریختهگری تعیین شوند. طراحی نامناسب میتواند باعث سردجوشی، پرنشدن بخشهای ظریف، حفرههای انقباضی، تخلخل یا ایجاد سرباره در قطعه شود
در قطعاتی مانند گلهای راهپله و کادریهای تزئینی، پرشدن کامل شاخههای باریک و نوک گلبرگها اهمیت زیادی دارد. بااینحال، افزایش بیرویه دمای فلز یا سرعت جریان، راهحل عمومی نیست؛ سیستم راهگاهی و شرایط ریختهگری باید بهصورت هماهنگ طراحی شوند.
مواد اولیه موردنیاز برای ریختهگری چدن
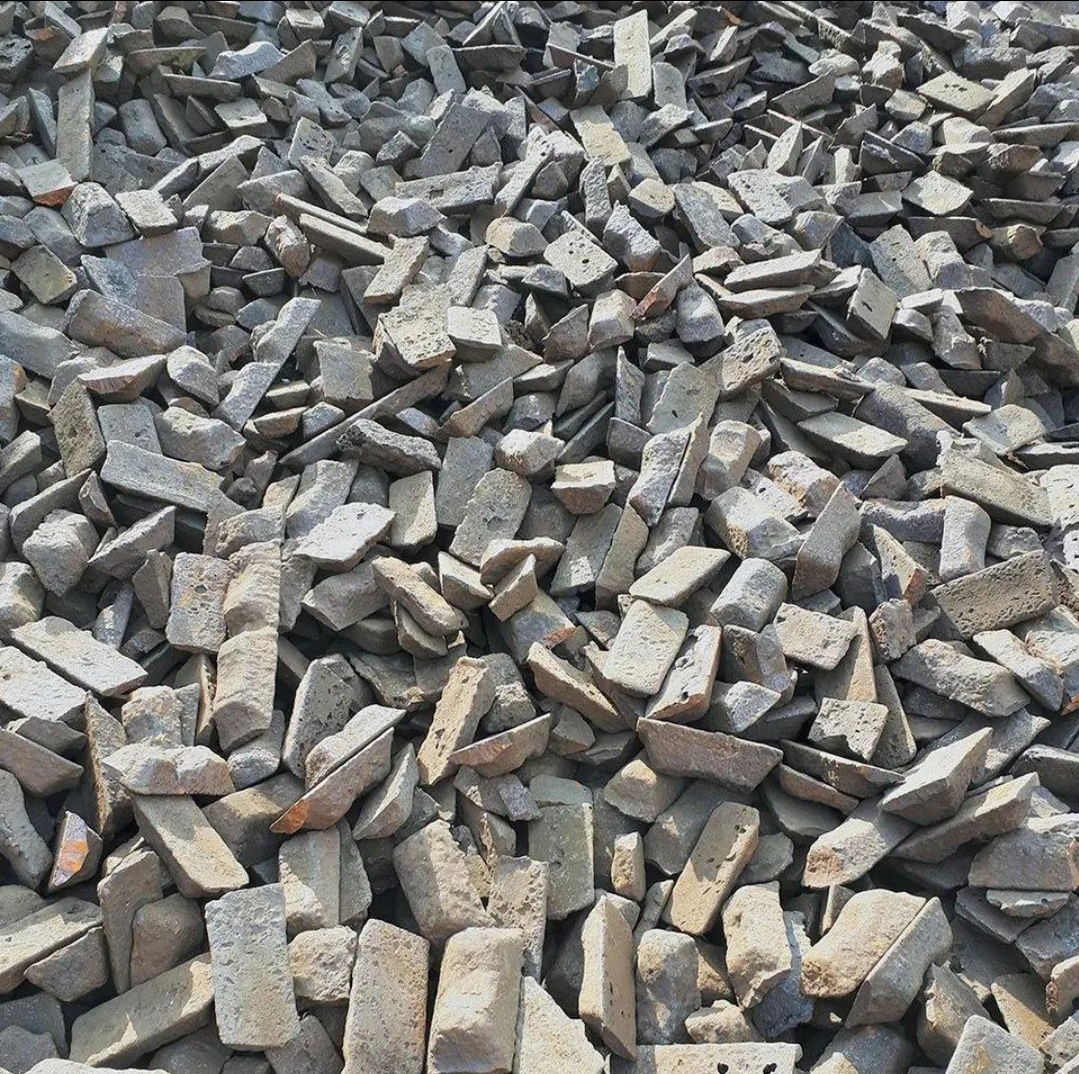
ماده اصلی تولید قطعات چدنی، آلیاژ آهن و کربن با ترکیب شیمیایی مشخص است. در کارگاههای ریختهگری، مواد اولیه با توجه به نوع چدن و خواص موردنیاز انتخاب میشوند.
ماده اولیه | کاربرد |
| چدن خام | تأمین بخشی از آهن و کربن شارژ کوره |
| قراضه چدنی مناسب | تنظیم ترکیب شارژ و استفاده مجدد از فلز |
| قراضه فولادی کنترل شده | تنظیم ترکیب شیمیایی و میزان کربن |
| فروسیلیسیم | تنظیم سیلیسیم و کمک به کنترل ساختار چدن |
| مواد کربن زا | تنظیم کربن در صورت نیاز |
| مواد سرباره گیر مناسب | کمک به جداسازی ناخالصیها، بر اساس فرایند |
| ماسه و چسب قالب | ساخت قالب و حفظ شکل حفره |
نکته مهم:ترکیب شارژ را نمیتوان با یک نسبت ثابت برای همه قطعات تعیین کرد. نوع چدن، ضخامت قطعه، خواص مکانیکی موردنیاز و نوع کوره در انتخاب مواد اثر دارند. استفاده از قراضه ناشناخته یا مخلوطکردن مواد بدون کنترل ترکیب شیمیایی میتواند کیفیت و قابلیت ریختهگری را کاهش دهد.
برای قطعات تزئینی معمولی ممکن است چدن خاکستری مناسب باشد، اما انتخاب نهایی باید بر اساس نیاز قطعه انجام شود. چدن داکتیل یا چدن نشکن، به دلیل ساختار متفاوت گرافیت و خواص مکانیکی بالاتر در برخی کاربردها استفاده میشود؛ تولید آن به کنترل متالورژیکی ویژه نیاز دارد.
ذوب چدن در کوره ریختهگری
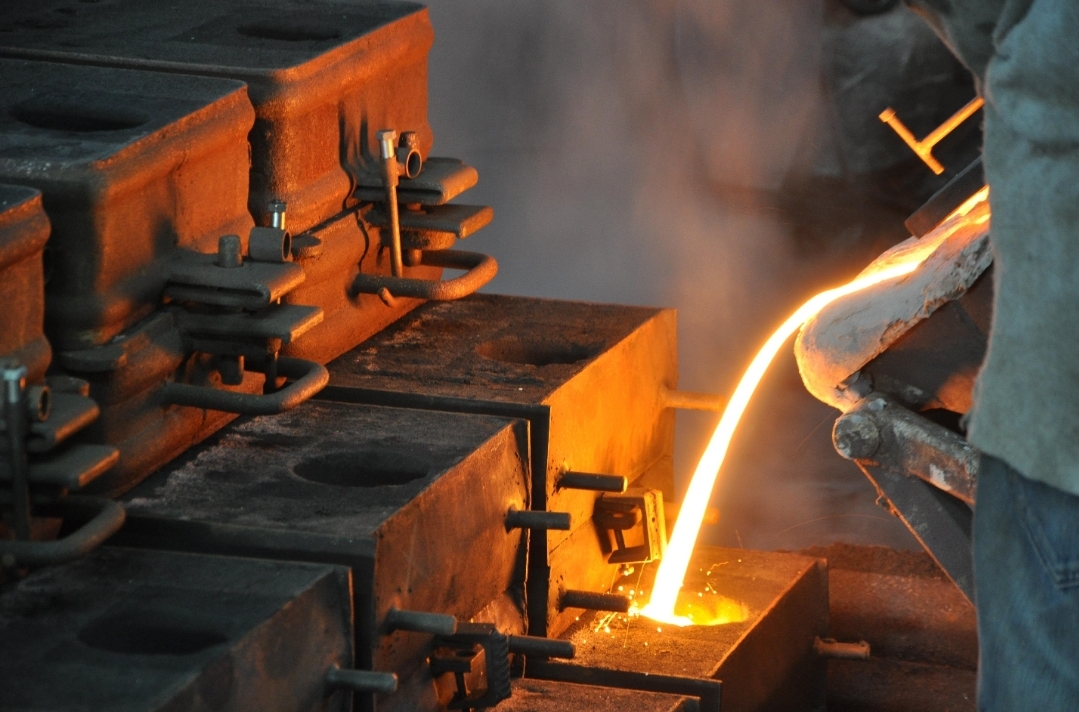
پس از آمادهشدن قالب و مواد اولیه، نوبت ذوب فلز است. هدف این مرحله، تولید مذاب با ترکیب شیمیایی و دمای مناسب برای پرکردن قالب و ایجاد ساختار مطلوب پس از انجماد است.
انواع کورههای مورد استفاده
کوره القایی برقی: با استفاده از میدان الکترومغناطیسی فلز را ذوب میکند. کنترل فرایند و تنظیم ترکیب شارژ در آن امکانپذیر است و در بسیاری از واحدهای ریختهگری کاربرد دارد.
کوره کوپل: نوعی کوره متداول برای ذوب پیوسته چدن است که در برخی کارخانههای ریختهگری استفاده میشود.
کورههای سوختی: در بعضی کارگاهها و فرایندهای مشخص به کار میروند؛ انتخاب آنها به ظرفیت تولید، سوخت، کنترل دما و الزامات زیستمحیطی وابسته است.
کنترل کیفیت مذاب
پیش از ریختن فلز، موارد زیر اهمیت دارند:
- کنترل ترکیب شیمیایی با روشهای آزمایشگاهی مناسب.
- بررسی دمای مذاب با ابزار اندازهگیری مناسب.
- جداسازی سرباره و آلودگیهای سطحی.
- استفاده از افزودنیهای متناسب با نوع چدن و فرایند.
- آمادهسازی پاتیل و ابزارهای حمل مذاب طبق دستورالعمل ایمنی.
دمای ریختن باید متناسب با نوع چدن، ضخامت قطعه و طراحی قالب تعیین شود. مذاب بیشازحد سرد ممکن است پیش از پرشدن کامل قالب منجمد شود؛ دمای بیشازحد نیز میتواند عیوب سطحی، واکنشهای نامطلوب با قالب یا افزایش اکسیداسیون را به همراه داشته باشد.
ذوب و جابهجایی چدن مذاب از عملیات صنعتی پرخطر است. این کار به کوره و تجهیزات تخصصی، ابزار خشک و آماده، حفاظت کامل در برابر پاشش فلز و آموزش عملی نیاز دارد. ورود رطوبت به مذاب میتواند موجب پاشش شدید و حادثه مرگبار شود.
ریختهگری؛ انتقال فلز مذاب به قالب
در مرحله ریختهگری، فلز مذاب از طریق پاتیل و سیستم راهگاهی وارد قالب میشود و فضای طراحیشده را پر میکند. پس از پرشدن قالب، فلز بهتدریج سرد و منجمد میشود و شکل قطعه را به خود میگیرد.
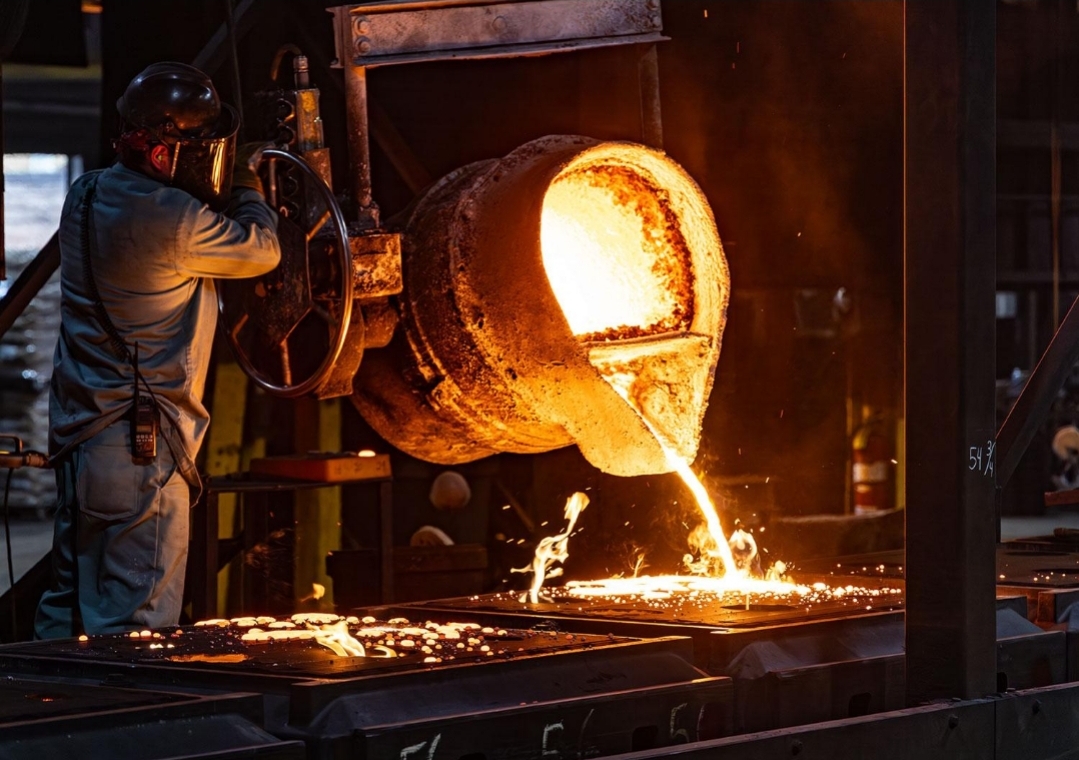
کیفیت این مرحله به چند عامل اصلی وابسته است:
1. سرعت و پیوستگی ریختن: جریان باید بهگونهای باشد که قالب کامل پر شود و ورود هوا و سرباره به حداقل برسد.
2. دمای مناسب مذاب: دما باید برای پرشدن جزئیات ظریف کافی باشد، بدون آنکه موجب مشکلات متالورژیکی شود.
3. وضعیت قالب: قالب باید استحکام کافی داشته باشد و مسیرهای ورود فلز و خروج گازها مسدود نباشند.
4. طراحی مناسب راهگاهی: فلز باید بتواند به شاخهها، گوشهها و قسمتهای باریک قطعه برسد.
5. کنترل انجماد: تفاوت ضخامت قسمتهای مختلف قطعه بر نحوه انجماد و احتمال ایجاد حفره یا تنش اثر میگذارد.
در تولید گلبرگها و نقشهای ظریف، پرنشدن نوک گلها یا ناقصشدن لبهها از مشکلات احتمالی است. اصلاح این عیوب معمولاً با بازبینی طراحی مدل، راهگاهی، شرایط مذاب و قالب انجام میشود، نه صرفاً با افزایش دمای کوره.
سردشدن، انجماد و خارجکردن قطعه از قالب
پس از ریختن فلز، باید زمان کافی برای انجماد و سردشدن قطعه در نظر گرفته شود. زمان موردنیاز به ضخامت، ابعاد، نوع چدن و شرایط قالب بستگی دارد.
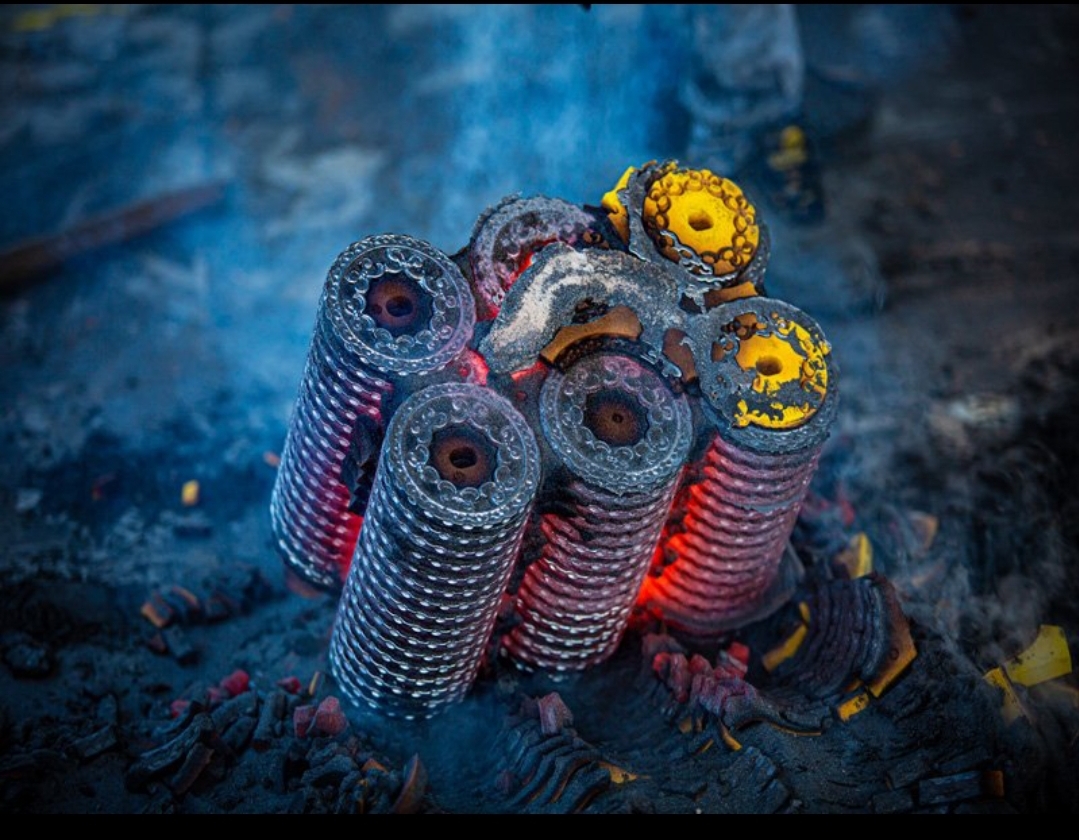
وقتی قطعه به وضعیت مناسب برای تخلیه برسد، قالب ماسهای باز یا تخریب میشود و قطعه خام بیرون آورده میشود. به این مرحله در صنعت ریختهگری «تخلیه قالب» یا Shakeout گفته میشود.
در این مرحله، قطعه معمولاً هنوز دارای بخشهایی از سیستم راهگاهی و تغذیهگذار است. همچنین ممکن است ماسه به سطح آن چسبیده باشد و زائدههایی در اطراف قطعه دیده شود.
نکته مهم این است که قطعه نباید بهصورت خودسرانه و با سردکردن ناگهانی از دمای بالا به دمای محیط منتقل شود. سردشدن کنترلنشده میتواند تنشهای حرارتی و احتمال ترکخوردگی را افزایش دهد. زمان تخلیه و نحوه سردشدن باید با توجه به نوع قطعه و دستورالعمل ریختهگری تعیین شود.
جداسازی راهگاهها و پرداخت اولیه قطعه
پس از خارجکردن قطعه از قالب، عملیات پرداخت اولیه انجام میشود. هدف این مرحله، جداکردن بخشهای اضافی و آمادهکردن قطعه برای تمیزکاری و پرداخت نهایی است.
مراحل معمول عبارتاند از:
- بریدن یا جداکردن راهگاهها و تغذیهگذارها با روش مناسب.
- حذف پلیسهها و زائدههای ناشی از جدایش قالب.
- سنگزنی نقاط اتصال راهگاه به قطعه.
- اصلاح لبههای تیز و ناهمواریهای غیرضروری.
- بررسی اولیه برای تشخیص ترک، شکستگی، حفره و ناقصبودن نقش.
ابزارهای این مرحله میتوانند شامل دستگاه سنگ فرز، سنگ رومیزی، ابزار برش مناسب، سوهان و تجهیزات تخصصی پرداخت باشند.
در قطعات دکوراتیو، هدف نباید صافکردن تمام سطح باشد؛ زیرا بخشی از زیبایی قطعات چدنی به برجستگیها، فرورفتگیها و بافت طرح مربوط است. پرداخت بیشازحد ممکن است جزئیات ظریف را از بین ببرد یا ضخامت موضعی قطعه را کاهش دهد.
تمیزکاری و سندبلاست قطعات چدنی
پس از حذف راهگاهها و زائدهها، سطح قطعه باید از ماسه، پوستههای اکسیدی و آلودگیهای باقیمانده پاک شود. یکی از روشهای رایج برای این کار، بلاست ساینده است که در کارگاهها اغلب با نام سندبلاست شناخته میشود.
سندبلاست چیست؟
در سندبلاست، ذرات ساینده با استفاده از تجهیزات مخصوص به سطح قطعه برخورد میکنند تا آلودگیها و پوستههای سطحی جدا شوند. در صنعت، بسته به نوع قطعه و هدف تمیزکاری، ممکن است از روشهای دیگری مانند شاتبلاست نیز استفاده شود.
تفاوت کلی این روشها در نوع ساینده، تجهیزات و نحوه پرتاب آن است؛ انتخاب روش به اندازه قطعه، شکل هندسی، کیفیت سطح موردنیاز و امکانات کارگاه بستگی دارد.
مزایای سندبلاست
- پاککردن ماسه و پوستههای باقیمانده از ریختهگری.
- آشکارشدن جزئیات نقشها و برجستگیهای قطعه.
- آمادهسازی سطح برای رنگآمیزی و پوشش محافظ.
- ایجاد سطح یکنواختتر برای مراحل بعدی پرداخت.
نکات مهم
فشار، نوع ساینده و مدت تماس باید با توجه به ضخامت و ظرافت قطعه انتخاب شوند. قطعات نازک یا دارای برجستگیهای ظریف ممکن است در اثر عملیات نامناسب آسیب ببینند.
همچنین سندبلاست جایگزین کنترل عیوب داخلی نیست؛ ممکن است قطعه از نظر ظاهری تمیز شود، اما همچنان دارای ترک یا حفره داخلی باشد. برای تشخیص عیوب مهم، باید از روش بازرسی مناسب استفاده شود.
سندبلاست صنعتی باید با محفظه یا محیط کنترلشده، حفاظت تنفسی مناسب، کنترل گردوغبار و تجهیزات ایمنی متناسب انجام شود. استفاده از ماسه سیلیسی آزاد در شرایطی که گردوغبار سیلیس تنفسی ایجاد کند، خطرناک است؛ نوع ساینده باید بر اساس الزامات ایمنی انتخاب شود.
کنترل کیفیت قطعات پس از ریختهگری
پس از تمیزکاری، قطعات باید از نظر شکل ظاهری، ابعاد و عیوب احتمالی بررسی شوند. این مرحله اهمیت زیادی دارد؛ زیرا عیوبی که پیش از رنگآمیزی تشخیص داده نشوند، ممکن است پس از نصب یا استفاده مشکلساز شوند.
مهمترین موارد کنترل کیفیت عبارتاند از:
بررسی ظاهری: اطمینان از کاملبودن گلبرگها، لبهها، نقوش و بخشهای ظریف.
بررسی ابعاد: کنترل طول، عرض، ضخامت و محل اتصالات با ابزار اندازهگیری.
بررسی ترک: بهویژه در قسمتهای باریک، گوشهها و محل تغییر ضخامت.
بررسی حفرهها: تشخیص حفرههای سطحی و عیوبی که ممکن است به استحکام قطعه آسیب بزنند.
بررسی وزن: مقایسه وزن قطعات یک مدل برای تشخیص اختلافهای غیرعادی در تولید انبوه.
در صورت نیاز، از روشهای بازرسی تخصصی مانند آزمون مایع نافذ برای عیوب باز به سطح یا روشهای مناسب دیگر استفاده میشود. البته روش انتخابی باید با جنس قطعه و نوع عیب موردنظر سازگار باشد.
قطعهای که ترک دارد، نباید صرفاً با سنگزنی یا رنگآمیزی برای فروش آماده شود. امکان تعمیر آن باید با توجه به نوع عیب، جنس چدن و کاربرد نهایی بررسی شود
پرداخت نهایی و اصلاح جزئیات تزئینی
در این مرحله، قطعه از نظر ظاهری به کیفیت موردنظر نزدیک میشود. تفاوت پرداخت اولیه و پرداخت نهایی در این است که در پرداخت اولیه، زائدههای حاصل از ریختهگری حذف میشوند؛ اما در پرداخت نهایی، تمرکز بر کیفیت سطح، یکنواختی و حفظ جزئیات نقش است.
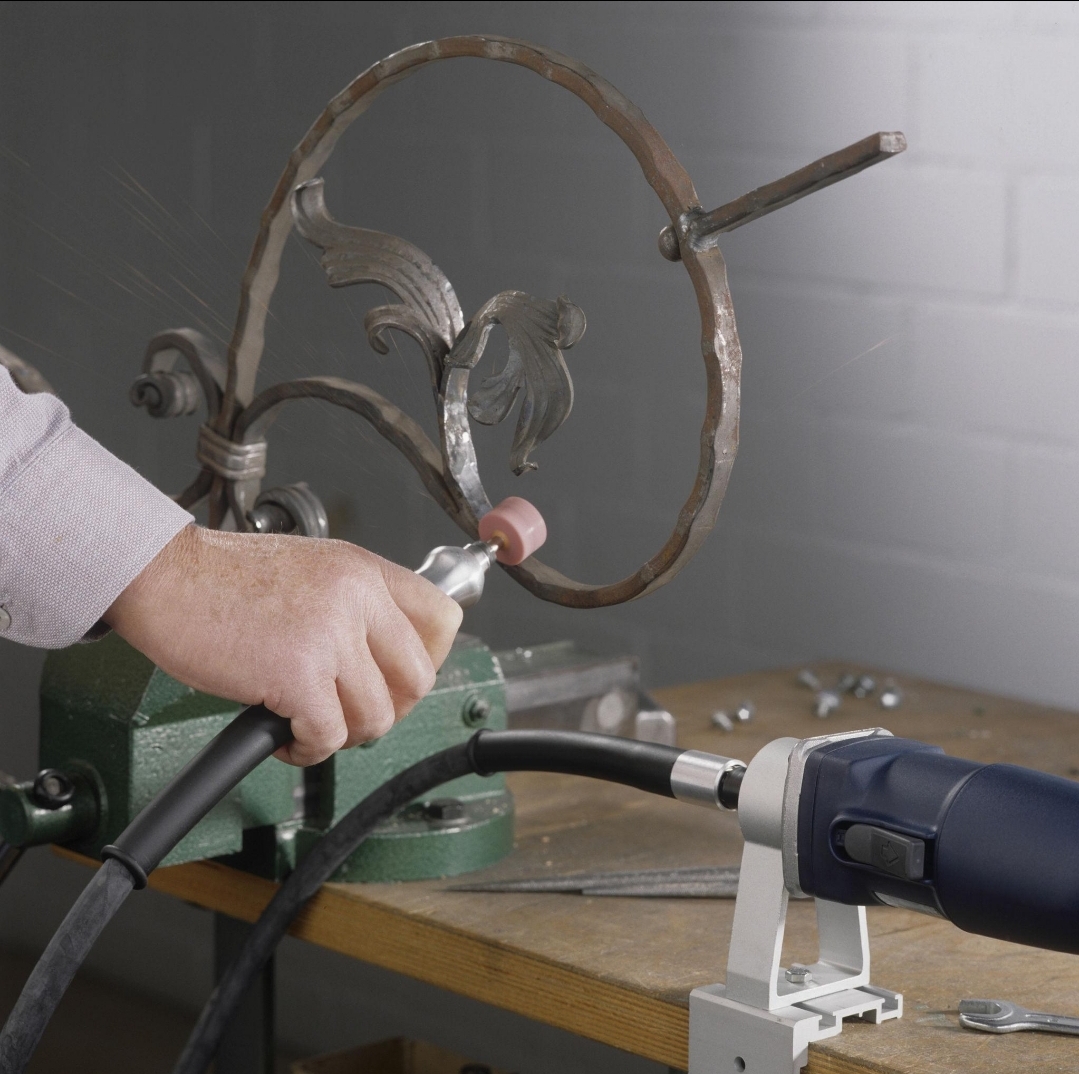
ابزارهای مورد استفاده میتوانند شامل موارد زیر باشند:
- سوهانهای دستی برای اصلاح موضعی.
- سنگهای فرز و ابزارهای ساینده مناسب.
- برسهای فلزی برای پاککردن آلودگیهای سطحی.
- ابزارهای پرداخت ظریف برای قسمتهای برجسته و فرورفته.
- تجهیزات تخصصی پرداخت برای تولیدات پرتعداد.
برای مثال، در یک گل راهپله چدنی، باید لبههای تیز و زائدههای اضافی حذف شوند؛ اما انحنای گلبرگها و خطوط اصلی طرح حفظ شوند. در کادریهای چدنی نیز گوشهها و حاشیههای تزئینی باید بدون آسیب به هندسه اصلی قطعه پرداخت شوند.
اگر محصول برای رنگآمیزی با پوشش براق یا پتینه طلایی آماده میشود، کیفیت این مرحله تأثیر مستقیمی بر ظاهر نهایی خواهد داشت.
زنگزدایی، آستر و رنگآمیزی قطعات چدنی
پس از پایان عملیات مکانیکی، سطح قطعه برای پوشش محافظ آماده میشود. چدن در محیطهای مرطوب میتواند دچار خوردگی شود؛ بنابراین انتخاب پوشش مناسب برای افزایش دوام و زیبایی محصول اهمیت دارد.
مراحل معمول رنگآمیزی
- پاککردن گردوغبار و آلودگیهای باقیمانده.
- اطمینان از خشک و تمیزبودن سطح.
- اجرای آستر ضدخوردگی سازگار با جنس قطعه و پوشش نهایی.
- اجرای رنگ نهایی با ضخامت و روش مناسب.
- رعایت زمان خشکشدن یا پخت طبق دستورالعمل رنگ.
- بررسی یکنواختی پوشش و اصلاح نقاط آسیبدیده.
پوششهای متداول
رنگ مشکی: برای قطعات کلاسیک و سنتی فرفورژه.
پتینه طلایی یا مسی: برای برجستهکردن نقش گلها و جزئیات تزئینی.
رنگ نقرهای و برنزی: برای طرحهای دکوراتیو متنوع.
پوشش پودری الکترواستاتیک: برای تولیدات صنعتی، در صورت سازگاری قطعه و فرایند پخت.
پوششهای محافظ صنعتی: برای کاربردهایی که مقاومت بیشتر در برابر شرایط محیطی لازم است.
برای نمونه، در یک قطعه چدنی با رنگ مشکی و پتینه طلایی، ابتدا سطح بهصورت یکنواخت پوشش داده میشود و سپس بخشهای برجسته با رنگ یا مواد پتینه مناسب جلوه داده میشوند. نتیجه نهایی به کیفیت آمادهسازی سطح، نوع پوشش و مهارت اجرا بستگی دارد
مونتاژ قطعات چدنی و ساخت محصول نهایی
در بسیاری از محصولات بازار، قطعات چدنی بهتنهایی محصول نهایی نیستند؛ بلکه اجزای تزئینی هستند که در کنار چهارپهلوهای آهنی، قوطیها، میلگردها و سایر قطعات فلزی مونتاژ میشوند.
این مرحله همان جایی است که قطعات ریختهگریشده به محصولاتی مانند نرده راهپله، حفاظ پنجره، درب باغ و ویلا و سازههای دکوراتیو تبدیل میشوند.
مراحل ساخت نهایی
۱. آمادهسازی اسکلت آهنی
ابتدا کلاف اصلی از قوطی، پروفیل یا چهارپهلو ساخته میشود. ابعاد، گونیا بودن، فاصله تیرکها و محل نصب اجزای تزئینی بررسی میشوند.
۲. چیدمان قطعات
گلها، کادریها، گلبرگها، سرنیزهها و واسطههای نرده مطابق طرح در جای خود قرار میگیرند. در تولیدات سری، استفاده از شابلون و فیکسچر به حفظ فاصلهها و یکنواختی محصول کمک میکند.
۳. تثبیت و اتصال
قطعات ابتدا در موقعیت مناسب تثبیت میشوند. برای اتصال آهن به آهن میتوان از روش جوشکاری متناسب با ضخامت و جنس استفاده کرد؛ اما اتصال مستقیم چدن به آهن به بررسی جنس قطعه و انتخاب روش سازگار نیاز دارد.
۴. کنترل هندسه
پس از تثبیت، فاصلهها، تقارن، راستای قطعات و ابعاد کلی بررسی میشوند. در صورت وجود تابیدگی یا جابهجایی، اصلاح باید پیش از تکمیل عملیات انجام شود.
۵. تکمیل و پوشش نهایی
بسته به شیوه تولید، رنگآمیزی ممکن است پیش از مونتاژ بعضی قطعات یا پس از تکمیل سازه انجام شود. اگر جوشکاری پس از رنگ انجام شود، محل اتصال معمولاً به آمادهسازی مجدد و ترمیم پوشش محافظ نیاز خواهد داشت.
نکته مهم: در نردهها و حفاظهایی که وظیفه ایمنی دارند، قطعات تزئینی چدنی نباید بدون بررسی مهندسی، تنها عضو تحملکننده بار باشند. طراحی اسکلت، نوع اتصال و استحکام جوش باید متناسب با کاربرد محصول باشد.
مهمترین عیوب تولید فرفورژه چدنی و راههای پیشگیری
عیب | علت های احتمالی | راهکار کلی |
| ناقصشدن گلبرگ ها | پرنشدن کامل قالب، دمای نامناسب یا طراحی ضعیف راهگاهی | بازبینی طراحی و شرایط ریختهگری |
| زبری بیش از حد | کیفیت نامناسب ماسه، واکنش قالب و مذاب یا تمیزکاری ناکافی | اصلاح قالب و بهبود تمیزکاری |
| حفره های سطحی یا داخلی | گاز ، انقباض یا مشکلات فرایند | بررسی متالورژیکی و اصلاح شرایط ریختهگری |
| ترک خوردگی | تنش حرارتی، انقباض یا مشکلات ساختاری | کنترل طراحی، سردشدن و ترکیب فلز |
| شکستگی قطعات ظریف | ضخامت کم، ضربه یا طراحی نامناسب | اصلاح مدل و نحوه جابهجایی |
| اختلاف ابعاد | تغییرات مدل، قالبگیری یا انقباض | کنترل مدل و اندازه گیری قطعات |
| پوسته شدن رنگ | آمادهسازی ضعیف سطح یا پوشش نامناسب | پاکسازی صحیح و انتخاب پوشش سازگار |
رفع عیب باید بر اساس علت واقعی آن انجام شود. برای مثال، اگر گلبرگها ناقص ریخته شوند، افزایش ضخامت رنگ یا سنگزنی مشکل را حل نمیکند؛ باید شرایط پرشدن قالب و طراحی قطعه بررسی شود.
تجهیزات و ابزارهای موردنیاز برای تولید قطعات فرفورژه چدنی
تجهیزات موردنیاز به این بستگی دارد که کارگاه فقط مونتاژکننده قطعات آماده باشد یا بخواهد تمام مراحل ریختهگری را نیز انجام دهد.
تجهیزات طراحی و مدلسازی
ابزار طراحی و اندازهگیری
رایانه و نرمافزار طراحی سهبعدی، کولیس، میکرومتر، خطکش دقیق، ابزار ساخت نمونه و تجهیزات ساخت مدل.
تجهیزات قالبسازی و ریختهگری
قالب و آمادهسازی مذاب
مدل، جعبه قالب، ماسه مناسب، ابزار فشردهسازی، تجهیزات راهگاهی، کوره، پاتیل، ابزار اندازهگیری دما و تجهیزات ایمنی تخصصی.
تجهیزات تمیزکاری و پرداخت
پرداخت و آمادهسازی سطح
سنگ فرز، ابزار برش، سوهان، تجهیزات بلاست ساینده، مکنده و سامانه کنترل گردوغبار.
تجهیزات مونتاژ و ساخت نهایی
جوشکاری و مونتاژ
دستگاه جوش مناسب، گیره، میز کار، شابلون مونتاژ، ابزار اندازهگیری، دستگاه برش و تجهیزات حفاظت فردی.
آیا تولید قطعات چدنی فرفورژه در کارگاه کوچک امکانپذیر است؟
بله، اما باید بین ساخت قطعات با ریختهگری و ساخت سازه با قطعات ریختهگریشده آماده تفاوت قائل شد.
اگر هدف، تولید درب و نرده فرفورژه باشد، معمولاً نیازی نیست خود کارگاه کوره ذوب و خط ریختهگری داشته باشد. میتوان قطعات چدنی آماده را از تولیدکنندگان خریداری کرد و مراحل طراحی، برش، مونتاژ، جوشکاری بخشهای مناسب، پرداخت و رنگآمیزی را در کارگاه انجام داد.
اما اگر هدف، تولید خود قطعات چدنی مانند گلهای راهپله، کادریها و سرنیزهها باشد، علاوه بر ساخت مدل و قالب، به تجهیزات ذوب، کنترل ترکیب شیمیایی، حمل مذاب، تهویه صنعتی، مدیریت گردوغبار و سامانههای ایمنی تخصصی نیاز است. این مسیر به سرمایهگذاری و دانش فنی بیشتری احتیاج دارد.
برای شروع تولید یک طرح جدید، میتوان ابتدا مدل را طراحی کرد، نمونه اولیه ساخت، قالب آزمایشی تهیه کرد و پس از بررسی کیفیت و هزینه تمامشده، تولید انبوه را برنامهریزی کرد.
در نهایت، کیفیت یک محصول فرفورژه چدنی تنها به زیبایی نقش آن وابسته نیست؛ طراحی درست مدل، قالبسازی اصولی، کنترل کیفیت مذاب، ریختهگری مناسب، پرداخت دقیق و مونتاژ صحیح همگی در نتیجه نهایی نقش دارند. هماهنگی این مراحل باعث میشود قطعهای تولید شود که هم از نظر ظاهری زیبا باشد و هم برای کاربرد موردنظر، کیفیت و دوام مناسبی داشته باشد.